Artykuł sponsorowany
Dlaczego ustawienia zgrzewania i mycia decydują o trwałości powłoki w pakowarce
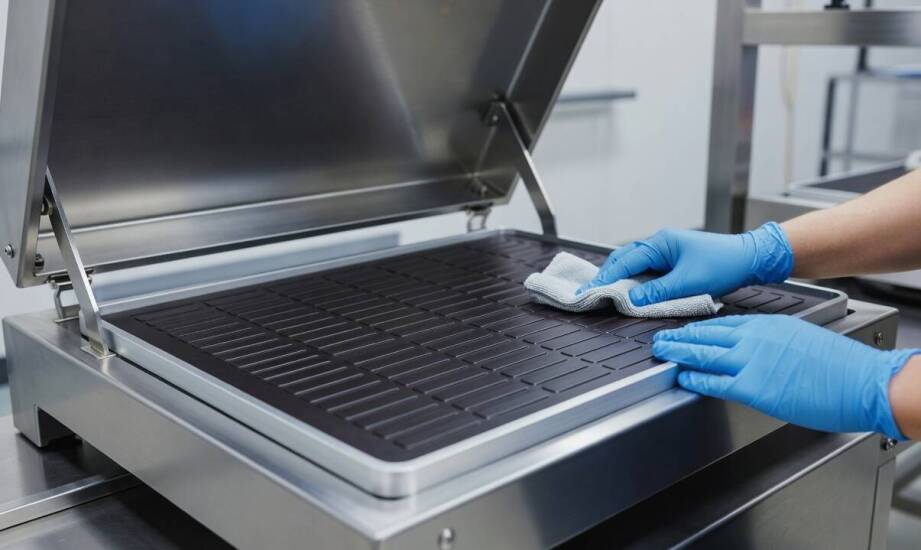
W zakładach przemysłu spożywczego linie pakujące pracują zazwyczaj w ciągłym trybie zmianowym. Ta sama płyta zgrzewająca wykonuje tysiące cykli w ciągu jednego tygodnia. Każda, nawet najdrobniejsza korekta ustawień maszyny wpływa bezpośrednio na szczelność opakowań w danej partii produkcyjnej. Jednocześnie te same parametry decydują o docelowym tempie zużycia powłoki teflonowej. Narzędzia mające ciągły kontakt z folią przyjmują potężne obciążenia termiczne i mechaniczne. Znalezienie bezpiecznego balansu między wysoką wydajnością pakowarki a rzeczywistą żywotnością elementów roboczych wymaga precyzyjnego zarządzania procesem zgrzewania. Ogromne znaczenie ma również ścisłe przestrzeganie procedur higienicznych na każdym etapie obsługi maszyny.
Przeczytaj również: Kalibracja przetworników temperatury i wilgotności – dlaczego jest tak ważna?
Wpływ parametrów zgrzewania na degradację powłoki
Wyższa temperatura zgrzewania oraz wydłużony czas kontaktu folii z płytą przyspieszają utlenianie warstwy antyadhezyjnej. Optymalna ciepłota zgrzewu rzadko stanowi stałą, z góry określoną wartość. Zależy ona od wielu zmiennych, takich jak grubość materiału opakowaniowego, docelowa bariera tlenowa, specyfika produktu oraz zaprogramowany czas pojedynczego cyklu. Profesjonalne powłoki PTFE zachowują stabilność strukturalną do 260 °C, jednak eksploatacja blisko tych granic zauważalnie skraca ich żywotność. Przegrzewany polimer traci pierwotną gładkość i ulega postępującym mikropęknięciom. Roztopiona folia zaczyna wtedy mocno przywierać do uszkodzonego narzędzia.
Przeczytaj również: Jakie zmiany w dokumentacji są wymagane po wznowieniu granic działki?
Równie istotną kwestią z punktu widzenia fizyki procesu pozostaje mechanika pracy szczęk zgrzewających. Nierównomierny docisk generuje punktowe tarcie oraz niebezpieczne, lokalne przegrzania powierzchni roboczej. Niewspółosiowość elementów, postępujące zużycie sprężyn amortyzujących lub odkształcenia samej płyty sprawiają, że w wybranych strefach nacisk wielokrotnie przekracza normę. Powłoka ulega tam szybkiemu przetarciu na długo przed upływem teoretycznego czasu bezawaryjnej pracy. Prowadzi to do powstawania nieszczelnych zgrzewów, wymuszając natychmiastowe zatrzymanie linii. Obsługująca zakłady przemysłowe firma Mielec Serwis Tomasz Mielec często identyfikuje zużycie elementów dociskowych jako główną przyczynę miejscowego wypalania izolacji. Wymiana teflonu w formie doraźnych taśm nie eliminuje źródła problemu, jeśli układ maszynowy wymaga pilnej kalibracji.
Przeczytaj również: Jak wygląda wizualizacja projektu wnętrza i jakie narzędzia wykorzystuje projektant?
Procedury mycia a konieczność regeneracji płyt
Środowisko pracy w zakładach mięsnych czy mleczarskich ułatwia odkładanie się trudnych do usunięcia zabrudzeń na częściach pakowarek. Resztki białek i tłuszczów z produktów spożywczych osiadają na mocno rozgrzanych elementach maszyny. Zapieczony pod wpływem wysokiej temperatury osad organiczny tworzy twardą warstwę izolacyjną na narzędziu zgrzewającym. Powstała skorupa skutecznie blokuje przekazywanie ciepła z grzałek do folii. Słabszy transfer termiczny wymusza na operatorach sztuczne podnoszenie parametrów na panelu sterowania. Zjawisko to napędza błędne koło, przyspieszając chemiczne wypalanie powłoki zabezpieczającej.
Błędy popełniane podczas rutynowego czyszczenia stanowią kolejną częstą przyczynę awarii. Używanie nieodpowiednich, silnie żrących środków chemicznych niszczy osłabione wiązania polimerowe. Wykorzystywanie szorstkich narzędzi do fizycznego zeskrobywania nagaru pozostawia natomiast głębokie rysy. Zniszczona struktura materiału bezpowrotnie traci właściwości antyadhezyjne, co całkowicie paraliżuje proces poprawnego pakowania żywności.
Pełną sprawność pakowarki próżniowej przywraca w takich sytuacjach profesjonalna odnowa zużytych podzespołów. Wykonywane w specjalistycznych warunkach warsztatowych teflonowanie powierzchni obejmuje staranne wypiaskowanie starej warstwy, usunięcie mikroubytków i nałożenie nowej powłoki ochronnej. Właściwie przeprowadzony proces zawsze kończy się rygorystycznym utwardzaniem termicznym, dzięki któremu metalowa matryca odzyskuje pożądaną gładkość.
Utrzymanie stabilności produkcji i długiej żywotności części zamiennych zależy ostatecznie od powtarzalności zadanych parametrów. Rygorystyczny reżim mycia, wykorzystujący bezpieczne detergenty i miękkie akcesoria czyszczące, bezpośrednio chroni strukturę płyt przed nagłą degradacją. Szybka reakcja na pierwsze oznaki przywierania folii pozwala uniknąć głębokich uszkodzeń elementów roboczych maszyny. Regularne przeglądy stanu powłok teflonowych oraz kontrola docisku mechanicznego ograniczają nagłe zastoje całej linii. Planowa naprawa i powlekanie narzędzi zgrzewających skutecznie zabezpiecza ciągłość pracy zakładu, zapobiegając konieczności kosztownego zakupu nowych podzespołów.
Kategorie artykułów
Polecane artykuły

Dlaczego ta sama hala wymaga różnych wskaźników do oceny mikroklimatu

Cukiernia a oferta pieczywa – jakie rodzaje pieczywa są najpopularniejsze?

Jakie dodatki można łączyć z koszulą do spania dla dziewczynki, aby stworzyć kompletny zestaw?
